温度是物体的物理性质,物体温度的升降是由于环境的温差导致。在化工液体运输实践中,温度管理远不止应对“热胀冷缩”的结构安全——对于大量普货(如基础油、表面活性剂、液体石蜡、植物油衍生物等),真正的挑战来自环境低温导致的热量持续散失。当液体温度降至工艺窗口下限,粘度急剧上升,卸料泵无法正常吸入,管道阻力骤增,轻则延长卸货时间,重则造成管道凝固堵塞,迫使停输整改。针对这一痛点,在途主动升温技术正成为保障普货运输效率与质量的核心手段。在现实的化工液体运输过程中,我们会因为液体的热损失而需要额外补充热能,使化工液体满足在卸料时温度粘度的要求。
我们在此给出的方案:利用发动机尾气余热补偿在途运输化工液体的热损失。该方案涉及四个方面:1.合规性2.补偿能力3.创新点4.专利
合规性:牵引头发动机的尾气安装换热设备需要得到商用车生产厂家的确认,并拓展该车型的公告作为选装设备。目前我们为此套设备应用申请了重汽,解放和欧曼的部分商用车车型的公告备案。
2.补偿能力:该方案针对化工液体温度范围为40—60℃,实际应用中我们从尾气获得的热量大于物料运输过程中损失的热量。
3.创新点:本技术的核心创新在于构建了一套完整的热能回收与精准温控系统,将发动机尾气废热“变废为宝”,具体体现在以下四个方面:
(一)热量高效采集与传递
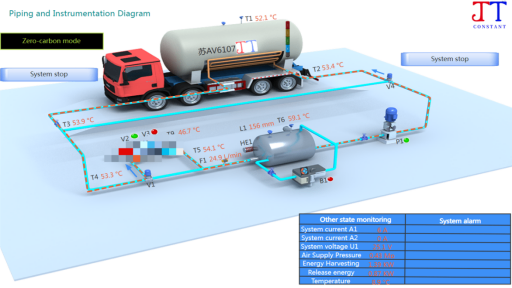
系统由尾气热交换器、循环介质管路、罐内加热盘管、温控单元及循环泵五大核心部件组成。尾气热交换器安装于车辆排气管路上,采用翅片管式结构大幅增大换热面积。发动机运行时排放的高温尾气(约350℃~550℃)流经换热器管程,将热量传递给壳程中流动的导热介质(耐高温导热油或防冻液),介质温度可升至120℃~160℃。高温介质由循环泵驱动,沿保温管路输送至罐内呈螺旋或蛇形布置的不锈钢加热盘管,通过管壁以导热和对流方式将热量释放至物料中,介质降温后回流至换热器形成封闭循环,持续将尾气废热“搬运”至罐内液体。该设计确保尾气、导热介质、物料三者完全隔离,杜绝安全风险。
(二)“零成本”供热模式
与传统独立燃油加热系统相比,本技术的热源完全来源于发动机原本即要排放的废热,除循环泵微乎其其微的电耗外,无需消耗额外燃料。以单程500公里运输为例,独立加热系统需消耗柴油约15~20升,而余热回收系统此项成本接近于零。同时,系统对发动机排气背压的影响经优化设计控制在≤5kPa以内,不影响车辆动力性和燃油经济性,真正实现了运行成本与碳排放的双重降低。
(三)精准温控与智能调节
系统配备电子温控阀和旁通管路,形成闭环自动调节。当罐内温度达到设定上限时,温控阀自动调节流量,部分高温介质经旁通直接回流至换热器,减少进入盘管的热量;当温度低于设定下限时,温控阀全开,最大功率加热。驾驶室内的热电偶测温系统实时呈现罐内中层的温度读数,远端监控员可根据路况和环境变化手动干预设定值,实现自动调节为主、人工干预为辅的双重保障,温控精度可达设定值±5℃以内。
(四)主动升温能力:从“保温度”到“造温度”
区别于传统余热回收方案仅定位于“减缓热损失”的保温层面,本技术具备实质性的主动升温能力。系统设计温升速率可达每小时2℃~3℃(视载货量与环境温差而定),这意味着即使在装货环节因上游供应限制或冬季低温导致物料初始温度低于卸货要求时,运输途中亦可依靠尾气余热持续向罐内补充热量,使物料在抵达时自动升至并稳定在卸货工艺所需的理想温度区间。
这一能力的实际价值在于:传统作业模式下,若装货温度不足,车辆抵达卸货端后必须接入外部加热设备(如蒸汽或电加热)进行长时间预热,往往需要额外2~4小时的等待时间,不仅产生高额能耗,更严重占用卸货站台资源、打乱调度计划。而本技术将升温过程完全嵌入运输途中——车辆正常行驶的同时即完成加热任务,到站即可直接卸料,实现了“边跑边热、到站即卸”的高效作业模式,从源头消除了卸货端等待预热的环节。
4.专利:
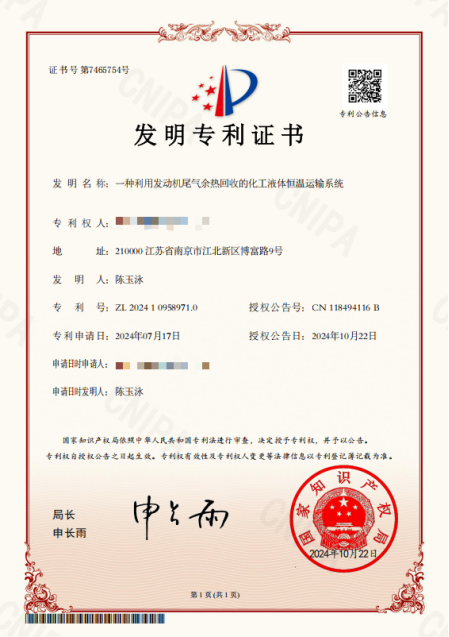
测试案例:
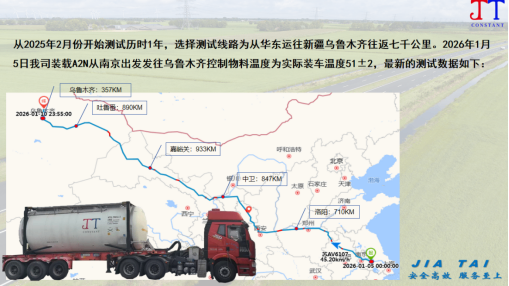
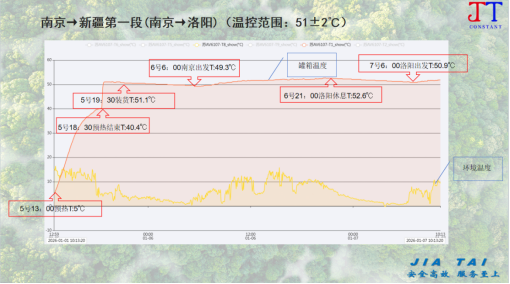
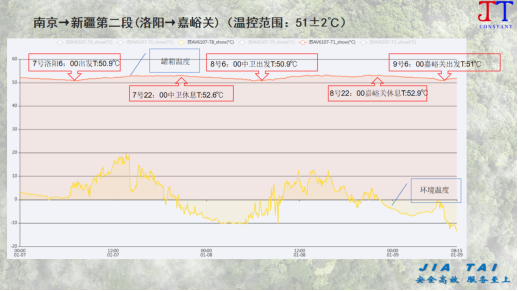
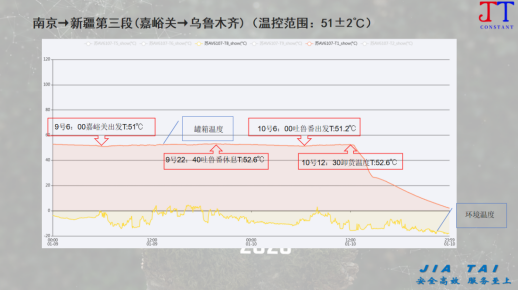
发动机尾气余热回收加热技术,正是我公司在普货化工液体运输热补偿领域最具性价比、最可靠的解决方案。它用最简单直接的方式回答了“在途热量从哪来”的问题——从发动机每时每刻都在排出的“废热”中来,以最低的成本,做最稳的保温。
基于在途热补偿满足化工液体恒温运输的特定需求,我们仍在持续探索中。
 公众号
